Fours & cuissons
Frittage zircone, cuissons céramiques, polymérisation, burn-out.
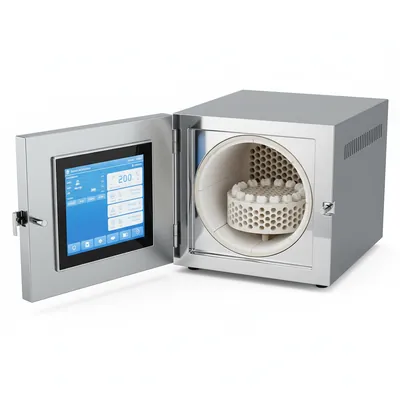
Four de frittage zircone
Densifie la zircone pré-frittée à très haute température.
Indispensable en CFAO zircone : la pièce sortie de la fraiseuse est encore crayeuse (~70 % de densité). Le frittage la transforme en céramique dense (>99 %) translucide, avec un retrait dimensionnel d'environ 20–25 % qui est anticipé par le logiciel CAO.
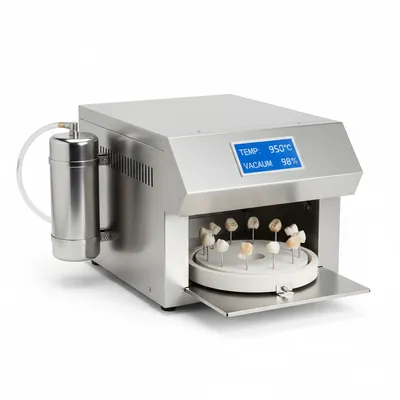
Four à céramique (cuisson sous vide)
Cuit dentine, émail, opaque et glaçage sous vide.
Le four à céramique cuit les couches successives stratifiées sur une armature métal ou zircone. Le vide est essentiel pour éliminer la porosité et obtenir une céramique translucide. Programme typique : préchauffe → vide → montée → palier → refroidissement.
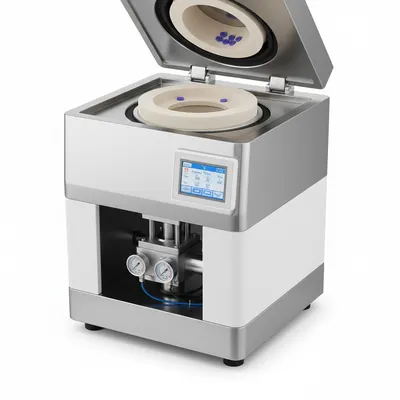
Four de pressée (e.max / disilicate)
Presse un lingotin de céramique chaude dans un moule.
Variante du four à céramique avec un piston pneumatique. Permet de réaliser couronnes et inlays en e.max press par technique de la cire perdue, sans CFAO.
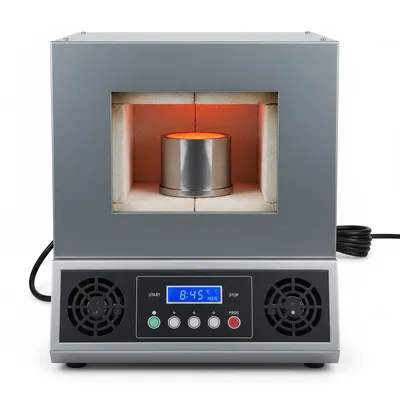
Four de préchauffage (burn-out)
Élimine la cire et préchauffe le moule avant coulée.
Étape obligatoire de la cire perdue (couronnes coulées, châssis Co-Cr). La calcination doit être COMPLÈTE pour éviter les inclusions de carbone dans le métal.
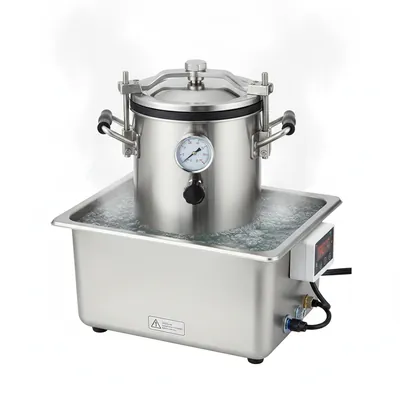
Four / cuve de polymérisation résine PMMA
Polymérise la résine d'une PAC au bain-marie sous pression.
Pour les prothèses adjointes complètes (PAC) et bases en résine thermo-polymérisable. Cycle long pour minimiser la porosité et la déformation.
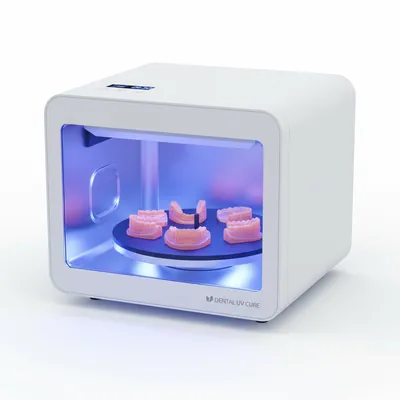
Chambre de post-polymérisation UV
Termine la polymérisation des pièces imprimées en 3D.
Étape OBLIGATOIRE après impression DLP/LCD : la pièce sort « verte » (collante), il faut la rincer à l'isopropanol puis la post-cuire pour atteindre ses propriétés mécaniques nominales.
CFAO & numérique
Scanners, logiciels CAO, fraiseuses 5 axes, imprimantes 3D.
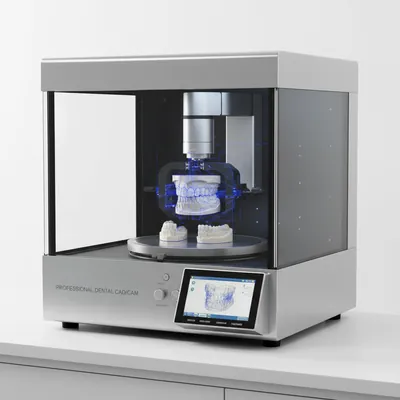
Scanner de laboratoire (lumière structurée)
Numérise modèles, empreintes et antagonistes en STL.
Cœur du flux numérique du labo. Précision typique 4–10 µm. Permet de digitaliser un modèle plâtre, une empreinte silicone, un articulateur entier.
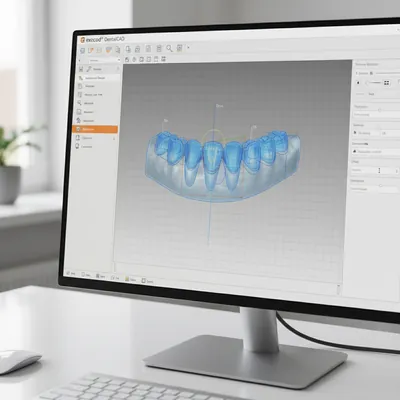
Logiciel de CAO dentaire
Conçoit la prothèse à partir du scan.
Permet de modéliser couronnes, bridges, châssis, gouttières, guides, abutments. Exporte un fichier d'usinage (.constructionInfo, .stl) envoyé à la fraiseuse ou imprimante.
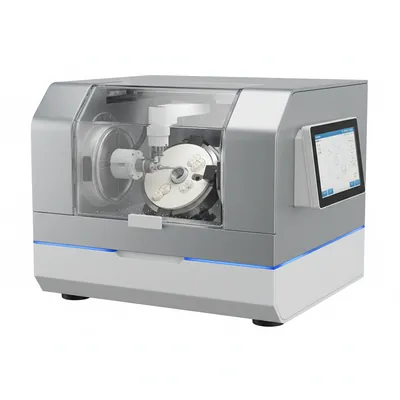
Fraiseuse 5 axes (CFAO)
Usine le bloc ou disque par enlèvement de matière.
Fonctionnement humide (pour vitrocéramiques, métal) ou sec (zircone pré-frittée, PMMA, cire). Outils diamantés (céramique) ou carbure (métal/résine) à changer régulièrement.
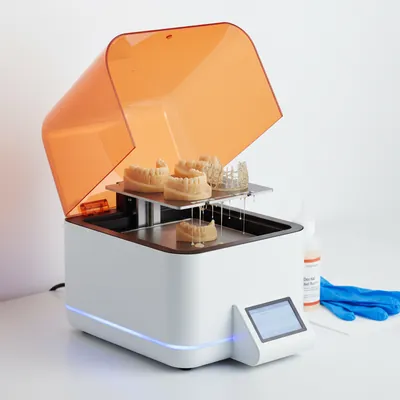
Imprimante 3D dentaire (DLP / LCD)
Construit la pièce couche par couche en photopolymère.
Couches de 25–100 µm. Très utilisée pour modèles, gouttières, PEI, dents de PAC, guides chirurgicaux, châssis calcinables.
Coulée & métal
Fonte d'alliages, sablage, traitement de surface des métaux.
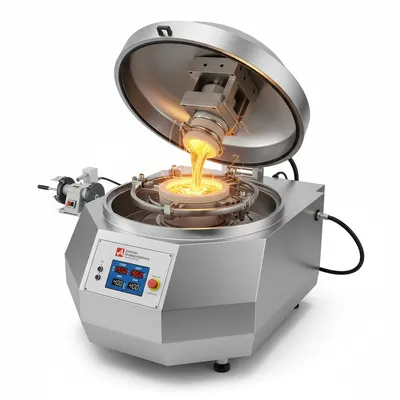
Centrifugeuse à induction
Fond et coule l'alliage par force centrifuge.
Standard pour la coulée des alliages Co-Cr, Ni-Cr et précieux. Souvent sous atmosphère d'argon pour éviter l'oxydation.
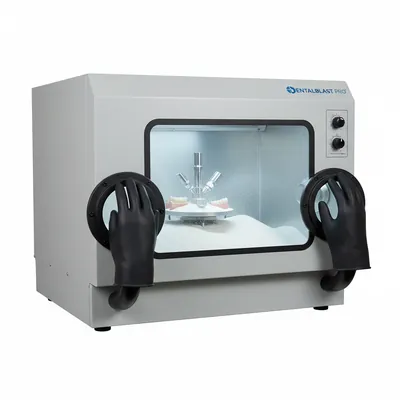
Sableuse (cabine de microsablage)
Décape, prépare l'accroche, désinvestit la pièce.
Outil multifonction : enlever le revêtement après coulée, créer une rugosité d'accroche pour la céramique ou le collage, satiner une pièce métal.
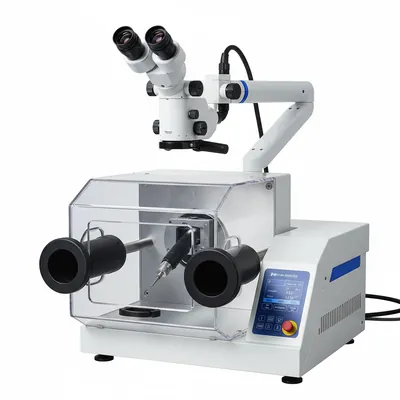
Soudeuse laser
Soude métal sur métal sans apport de chaleur diffuse.
Permet de souder châssis, retoucher des bridges, ajouter des éléments sans déformer la pièce ni détériorer une céramique cuite à proximité.
Modèle & plâtre
Préparation des modèles de travail, sectionnement, vibration.
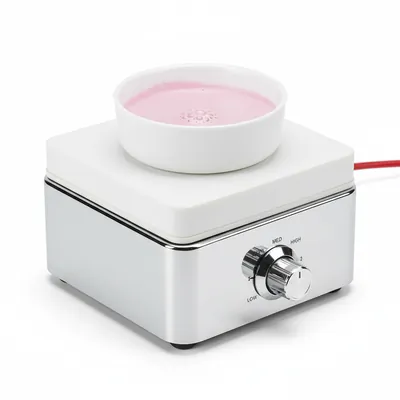
Vibreur à plâtre
Élimine les bulles d'air du plâtre liquide.
Indispensable pour couler un modèle propre sans bulle, notamment dans les zones occlusales fines.
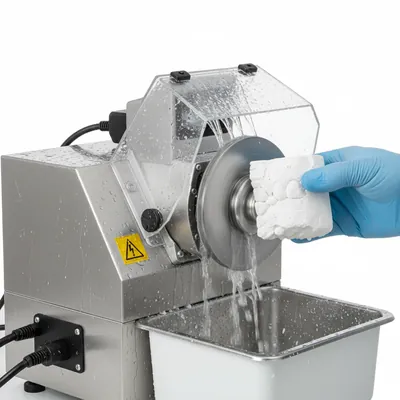
Taille-modèle (humide)
Met en forme la base du modèle.
Donne au modèle une forme normalisée (socle plat, faces inclinées) et permet l'utilisation sur articulateur.
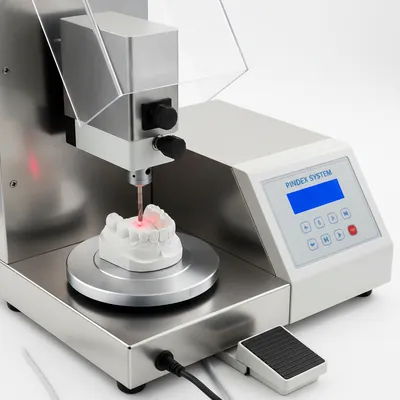
Pindex (perceuse à pins)
Crée des dies amovibles précis sur le modèle.
Permet de fabriquer un MPU (Modèle à Préparations Unitaires) où chaque die est amovible mais se replace exactement.
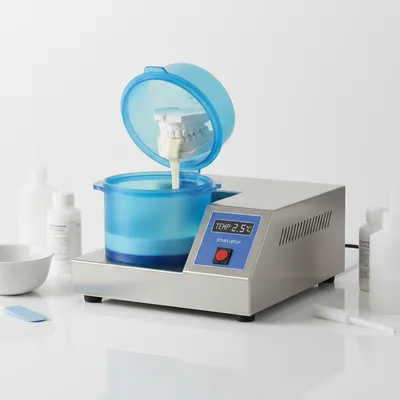
Duplicateur de modèles
Reproduit un modèle plâtre en revêtement réfractaire.
Étape clé de la fabrication d'un châssis Co-Cr : on duplique le modèle plâtre en revêtement réfractaire pour pouvoir y modeler la cire et la couler.
Occlusion & articulation
Articulateurs, arc facial, simulateurs des mouvements mandibulaires.
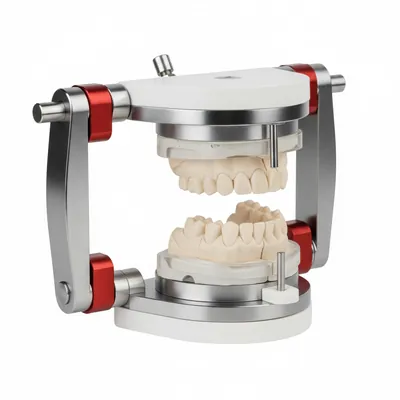
Articulateur semi-adaptable
Reproduit les mouvements mandibulaires du patient.
Permet d'enregistrer la relation maxillo-mandibulaire et de simuler propulsion et latéralités. Différentes classes (I à IV) selon le degré d'adaptabilité.
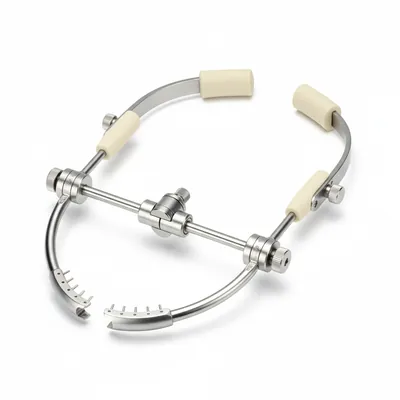
Arc facial
Transfère l'axe charnière du patient à l'articulateur.
Indispensable pour un montage précis sur articulateur semi-adaptable, surtout en PAC ou en réhabilitation globale.
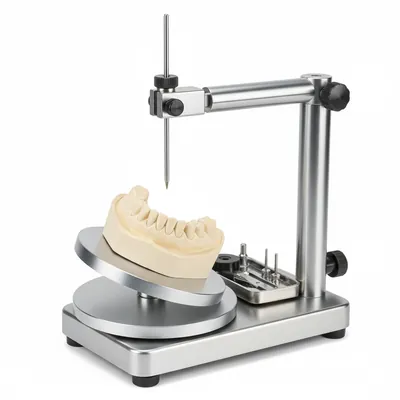
Paralléliseur
Détermine l'axe d'insertion d'un châssis.
Étape de conception OBLIGATOIRE avant de tracer un châssis : il faut connaître l'axe d'insertion, les contre-dépouilles à utiliser ou bloquer.
Finition & polissage
Tours à polir, micromoteurs, aspiration, ultrasons.
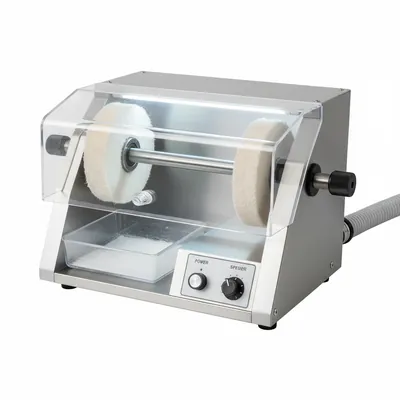
Tour à polir
Polissage final brillant de la résine et du métal.
Sert au polissage final des PAC, PAP, châssis. Pâtes successives : pierre ponce → blanc d'Espagne → rouge à polir.
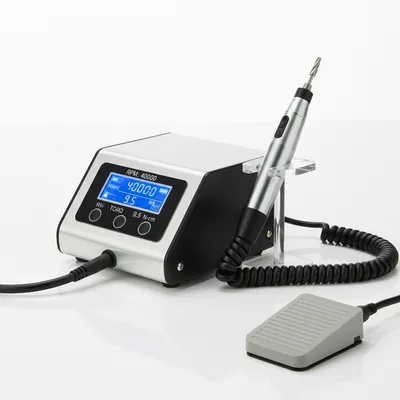
Micromoteur de laboratoire
L'instrument à main fondamental du prothésiste.
Bras armé du prothésiste : ajustage, finition, polissage avec fraises adaptées au matériau (carbure, diamant, abrasifs).
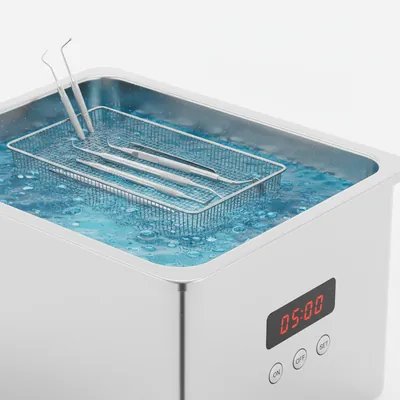
Bain à ultrasons
Nettoie et déloge les particules par cavitation.
Indispensable pour nettoyer les pièces après usinage, sablage, polissage. Eau + détergent ou alcool selon usage.
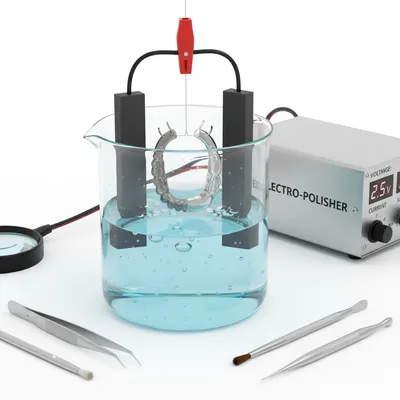
Bac de polissage électrolytique
Polit le Co-Cr par dissolution anodique contrôlée.
Pré-polissage rapide et homogène des châssis Co-Cr avant polissage mécanique fin.
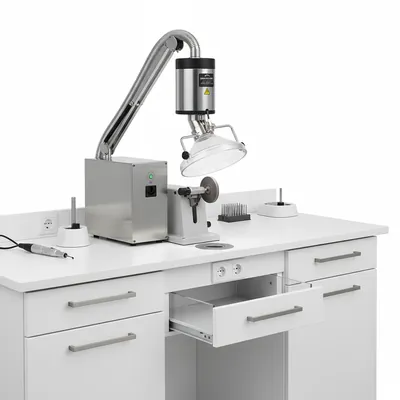
Aspiration & captation des poussières
Capte les poussières au poste de travail.
Élément de sécurité majeur : les poussières de plâtre, métal, zircone, résine sont nocives à l'inhalation prolongée.
Contrôle & mesure
Pieds à coulisse, paralléliseurs, lampes de contrôle.
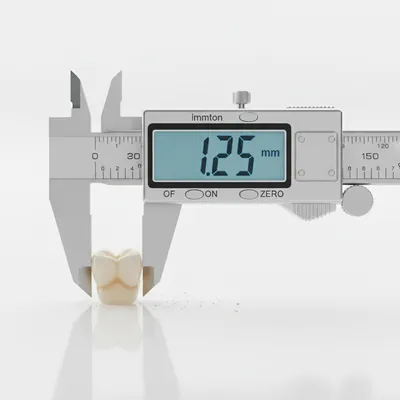
Pied à coulisse numérique
Mesure dimensionnelle au 1/100 mm.
Utilisé pour vérifier l'épaisseur d'une chape, la hauteur d'un pilier, la cote d'une pièce usinée.
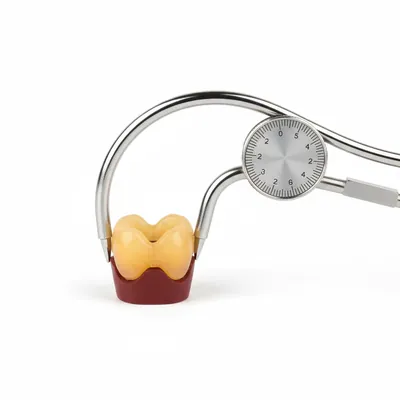
Jauge d'épaisseur (compas Iwanson)
Mesure l'épaisseur d'une chape ou d'une couronne.
Permet de vérifier que la chape métal/zircone a bien l'épaisseur minimale requise (0,3 à 0,8 mm).